

全面解析:水导激光与水刀切割的本质区别,工程师必读
在精密制造领域,"水"与"切割"的组合催生了两种截然不同的加工技术——水导激光切割与水刀切割。虽然名字中都带有"水"和"切割",但两者的技术原理、精度等级和应用场景存在本质差异。本文将从原理、精度、应用、成本等维度进行全面对比,帮助您精准选择最适合的加工方案。
一、工作原理对比:冷加工 vs 机械冲蚀
1.1 水导激光切割——"水束即光纤"的冷加工
水导激光(Water Guided Laser)是一种将高功率脉冲激光耦合到微水束中的新型冷加工技术。其核心原理是:通过精密光学设计,将激光束导入直径仅20~100微米的超纯水水柱中,水柱在此充当了"液态光纤"的角色,将激光能量稳定地引导至工件表面。
加工过程中,激光能量使材料局部熔融,而持续流动的超纯水则同步完成两项关键任务:一是冲走熔渣,保持加工区域洁净;二是持续冷却,将热影响区压缩到极小范围,实现近乎"冷加工"的效果。以冷辰科技WGL3系列设备为例,其采用电阻率达18MΩ的超纯水系统,水压控制在约40MPa量级,水柱直径可小至20μm,确保激光耦合效率与加工稳定性。
1.2 水刀切割——超高压水射流的机械冲蚀
水刀切割(Waterjet Cutting)则是一种纯粹的机械加工方式。其原理是利用超高压泵将水加压至约400MPa(是水导激光的10倍),通过极细喷嘴形成高速水射流,直接冲击工件表面实现材料去除。加砂水刀还会在水中混入石榴石等磨料颗粒,通过磨料的高速冲蚀作用增强切割能力。
水刀切割过程中没有熔化或气化,完全依靠水射流的动能和磨料的机械冲蚀作用去除材料。纯水水刀的水柱直径约100μm,而加砂水刀的水柱直径可达约1000μm,远大于水导激光的微水束。
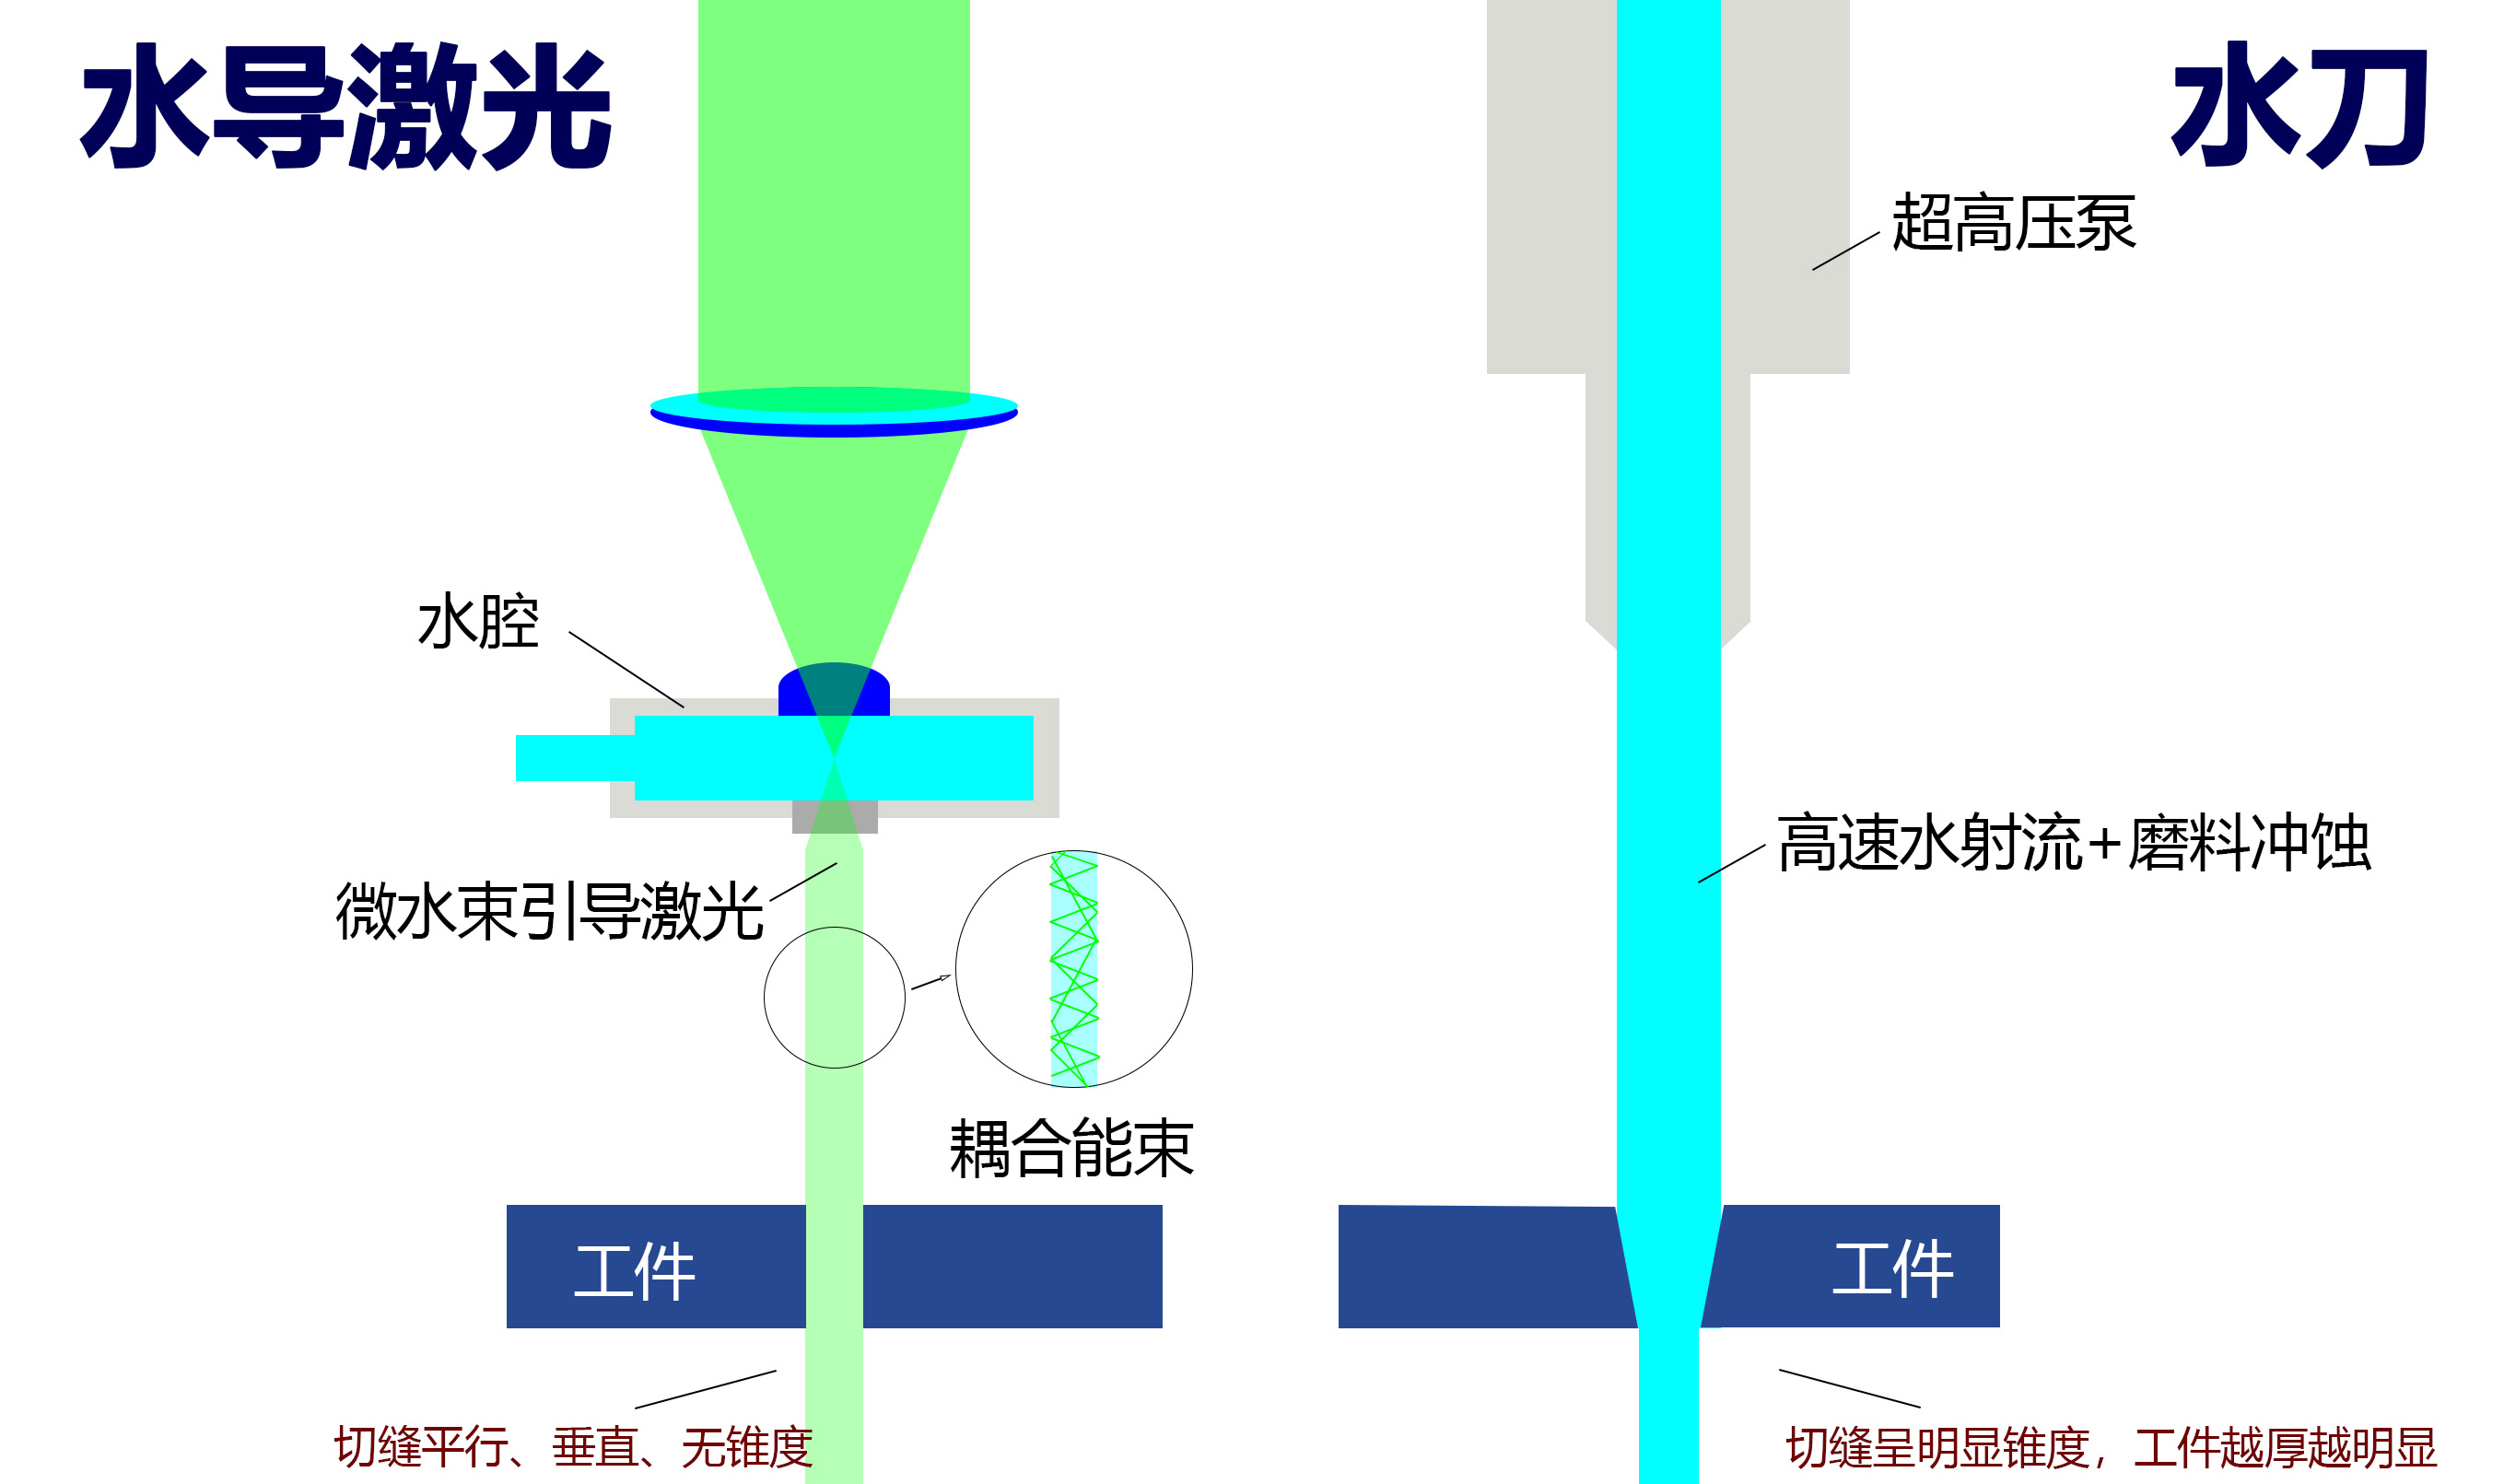
图1:水导激光切割(左)利用微水束引导激光实现冷加工;水刀切割(右)依靠超高压水射流机械冲蚀工件
|
核心差异
水导激光是"激光为主、水为辅"——水负责导光和冷却,激光负责熔融材料; 水刀是"水为主、砂为辅"——水负责提供动能,磨料负责冲蚀材料。 两者在能量来源、作用机制和加工本质上完全不同。 |
二、精度等级对比:微米级 vs 毫米级
精度是水导激光与水刀切割之间最显著的差异之一,也是决定两者应用场景分野的关键因素。
2.1 尺寸精度:
水导激光的切割尺寸精度可达到<0.01mm(10μm)级别,甚至更高。这得益于微水束对激光的精确约束——水柱直径仅20~100μm,激光能量被严格限制在这一微小区域内,切缝宽度极小且边缘整齐。冷辰科技WGL3系列设备在碳化硅AR镜片加工中,已实现尺寸误差<10μm的稳定表现。
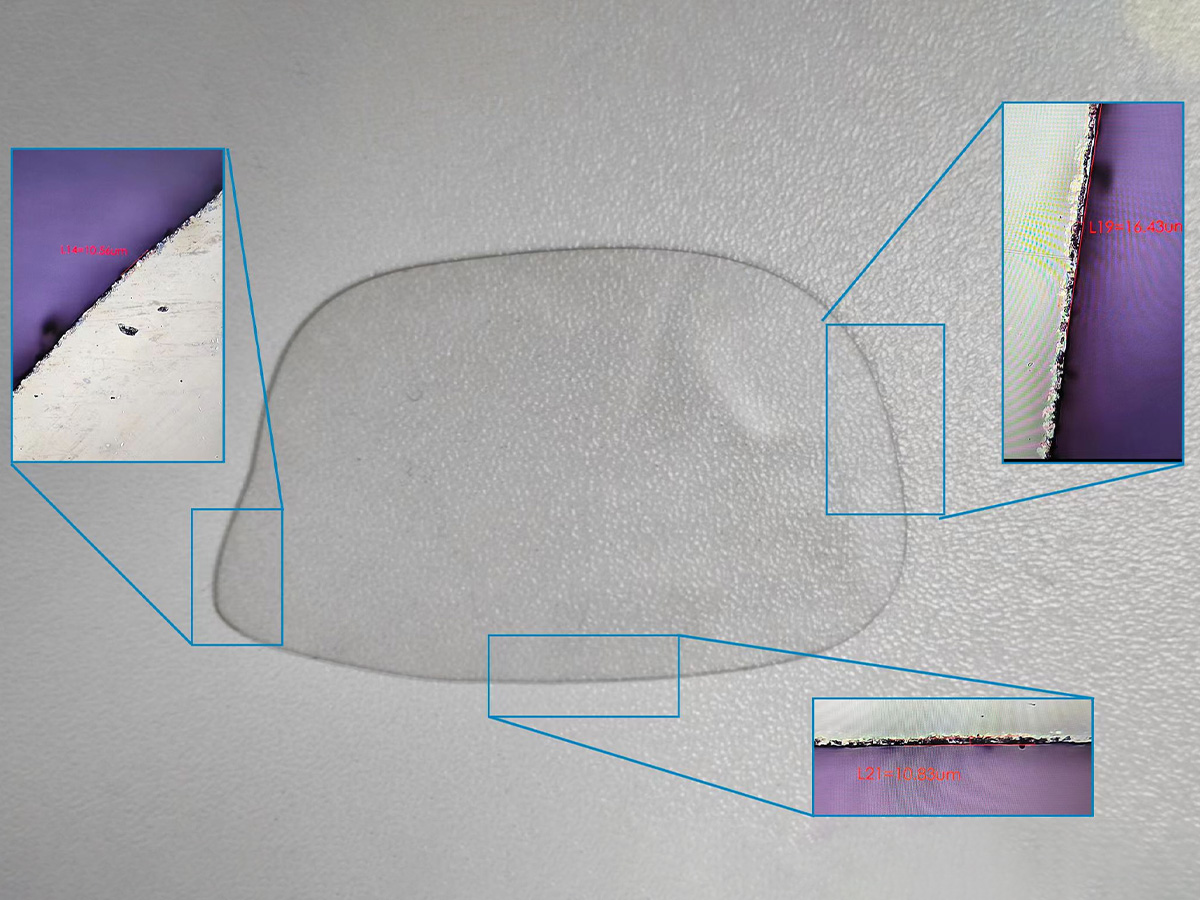
图2:冷辰科技加工的碳化硅AR镜片
相比之下,水刀切割的尺寸精度通常大于0.01mm,实际加工中常见0.1~0.3mm的误差。这是因为水射流在冲击工件后会发生扩散和偏转,且磨料颗粒的大小和分布不均匀,导致切缝边缘不够规整。
2.2 侧壁粗糙度:
水导激光切割的侧壁粗糙度可低至约1μm(Ra),对于单一均质材料甚至更低。激光熔融形成的切面光洁平整,几乎无需后续打磨处理。冷辰科技绿光水导设备在单晶金刚石切割中切面Ra低至0.5μm,红外水导设备在单质金属切割中切面Ra低至0.4μm。
水刀切割的侧壁粗糙度则明显更高,通常远超1μm,且受磨料粒度、水压稳定性和工件材质影响较大。切面常呈现细微的波纹状纹理,对于精密零部件往往需要额外的精加工工序。
2.3 切割锥度:几乎无锥度 vs 明显锥度
这是水导激光的另一项显著优势。由于激光能量在水束中保持平行传播,水导激光切割的切缝几乎无锥度,切面垂直于工件表面,上下宽度一致。这一特性对于需要精确配合的精密零件至关重要。
水刀切割则普遍存在明显锥度,且工件越厚锥度越显著。这是因为水射流在穿透工件过程中能量逐渐衰减,出口侧的切割宽度大于入口侧,形成典型的"V"形切缝。
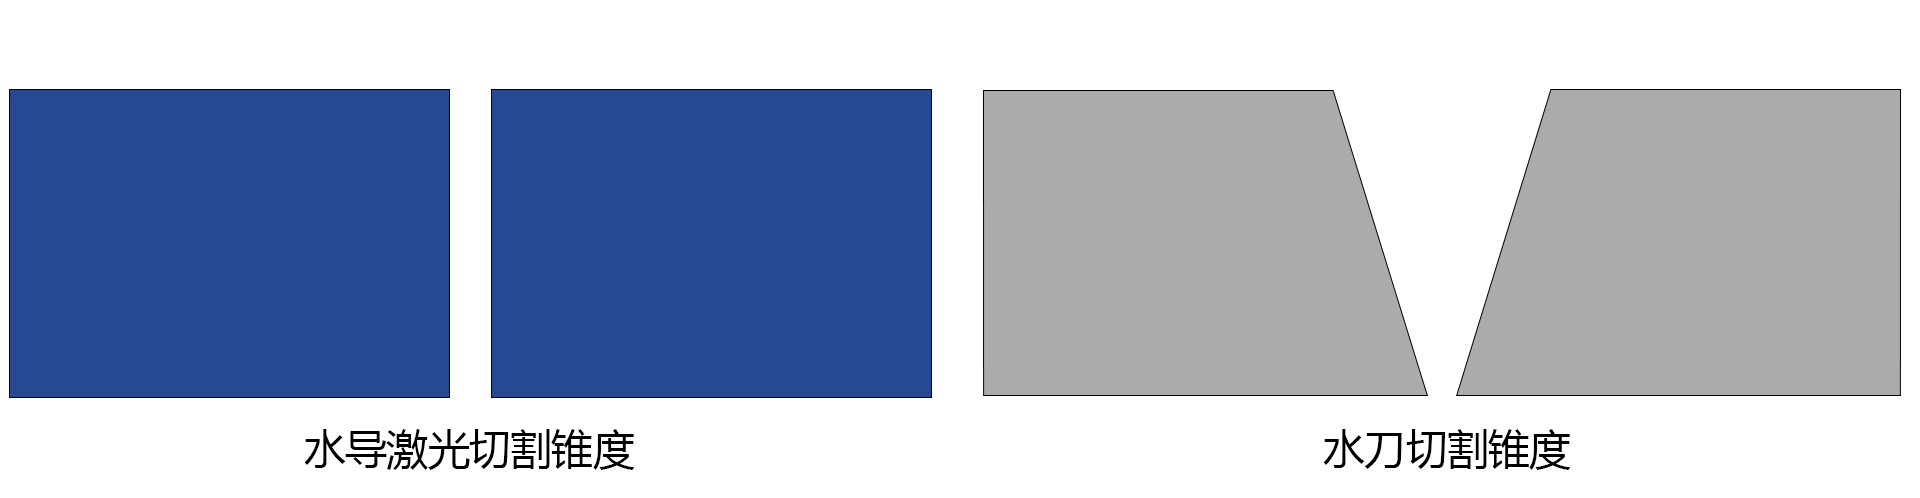
图3:水导激光切割锥度vs水刀切割的锥度
|
对比维度 |
水导激光切割 |
水刀切割 |
|
尺寸精度 |
<0.01mm(微米级) |
>0.01mm(毫米级) |
|
侧壁粗糙度 |
约1μm,单一材料更低 |
>1μm,波纹明显 |
|
切割锥度 |
几乎没有锥度
|
明显锥度,越厚越显著
|
|
切缝宽度 |
20~100μm |
纯水约100μm,加砂约1000μm |
|
热影响区 |
几乎没有热损伤 |
无热损伤 |
|
崩边/裂纹 |
几乎无崩边 |
硬脆材料易崩边 |
三、应用领域对比:精密微加工 vs 大尺寸下料
基于上述原理和精度的差异,水导激光与水刀切割各自形成了清晰的应用边界。
3.1 水导激光的核心应用领域
水导激光凭借其微米级精度、无热损伤、无锥度、无崩边的优势,主要面向对加工质量要求极高的精密微加工场景:
-
半导体:碳化硅(SiC)晶圆切片、金刚石晶圆切割、金刚石铜热管理材料加工。冷辰科技已实现金刚石单刀切深20mm+、17mm厚碳化硅加工0.5mm微孔的突破。
-
航空航天:航空高温合金叶片、碳纤维复合材料(CFRP/CMC)结构件的无热损伤精密加工,提升零部件耐久度。
-
医疗:钛合金植入器械的精密切割,切面光洁无毛刺,直接适配人体植入要求。
-
3C数码:AR光波导镜片、陶瓷元器件、硫系玻璃等硬脆材料的精密加工。冷辰科技在碳化硅AR镜片加工中实现热损伤<10μm,崩边<15μm。
3.2 水刀切割的核心应用领域
水刀切割凭借其对材料硬度不敏感、可切割厚大工件、设备成本相对较低的特点,主要面向大尺寸粗加工和下料场景:
-
石材/玻璃/陶瓷大板切割:建筑装饰、卫浴产品的大尺寸板材下料。
-
厚金属板下料:船舶、重型机械领域的厚钢板切割。
-
航空航天大型结构件:大尺寸复合材料的粗加工和外形切割。
-
汽车零部件粗加工:内饰件、保险杠等大批量粗下料。
|
关键认知:互补而非替代
水导激光与水刀切割并非简单的"谁更好",而是面向不同需求场景的互补技术。追求微米级精度、无热损伤、无崩边的精密零部件 → 选择水导激光;追求厚大工件快速下料、对精度要求不高的粗加工 → 选择水刀切割。 |
四、综合成本与效率对比
在评估两种技术的经济性时,不能仅看设备采购成本,而应从综合成本角度全面考量,包括设备投入、耗材、运维、后处理工序和良品率等因素。
4.1 设备与耗材
|
成本项目 |
水导激光切割 |
水刀切割 |
|
设备采购 |
精密光学+激光器+数控系统 |
超高压泵+数控系统 |
|
水质要求 |
超纯水,电阻率18MΩ |
纯水或加砂 |
|
水压要求 |
~40MPa |
~400MPa(10倍于水导激光) |
|
主要耗材 |
喷嘴、超纯水、氦气 |
喷嘴、磨料、密封件 |
|
耗材成本 |
冷辰科技自研喷嘴成本可控 |
磨料消耗量大,长期耗材成本较高 |
|
能耗 |
激光器功耗较高 |
超高压泵功耗较高 |
4.2 加工效率与良品率
在精密加工场景下,水导激光的综合效率优势往往被低估。虽然单件加工时间可能相近,但水导激光的免后处理特性大幅缩短了整体生产周期:
-
无需打磨/抛光:水导激光切面光洁,可直接进入下一工序;水刀切割通常需要后续打磨去除锥度和粗糙表面。
-
良品率更高:冷辰科技水导激光设备已将产品生产良率由传统工艺的92%提升至95%以上,减少废品损失。
-
加工效率提升:对标进口设备,自研水导激光设备加工效率提升约40%。
-
材料损耗更低:水导激光切缝仅20~100μm,材料利用率高;水刀切缝较宽,材料损耗更大。
|
综合成本结论
对于精密零部件加工,水导激光虽然设备采购成本较高,但凭借高良品率、免后处理、低材料损耗等优势,量产综合成本可能更低。 |
五、选型指南
基于以上全面对比,我们为您梳理了清晰的选型决策框架:
5.1 选择水导激光的场景
-
加工材料为硬脆材料:金刚石、碳化硅(SiC)、陶瓷、光学玻璃、硫系玻璃等
-
要求微米级精度:尺寸误差<0.01mm,侧壁粗糙度~1μm级别
-
要求无热损伤:热影响区极小,无烧蚀重铸层,保障材料性能
-
要求无锥度切割:切面垂直,上下宽度一致
-
要求无崩边/无裂纹:硬脆材料切割后边缘完整
-
加工微细结构:微孔、微槽、精密流道等20~100μm量级特征
5.2 选择水刀切割的场景
-
加工大尺寸厚板:厚度超过50mm的金属板、石材、玻璃等
-
对精度、热损伤、锥度等要求不高:尺寸误差可接受0.1~0.3mm范围
-
加工大尺寸板材下料:建筑装饰、船舶制造等领域
5.3 对照表
|
决策因素 |
选水导激光 |
选水刀切割 |
|
精度要求 |
微米级(<0.01mm) |
毫米级(>0.01mm) |
|
工件厚度 |
中薄板(<50mm) |
中厚板(可达200mm+) |
|
行业领域 |
半导体/航空/医疗/3C |
建筑/船舶/石材 |
|
单件尺寸 |
中小型精密件 |
大型板材/结构件 |


